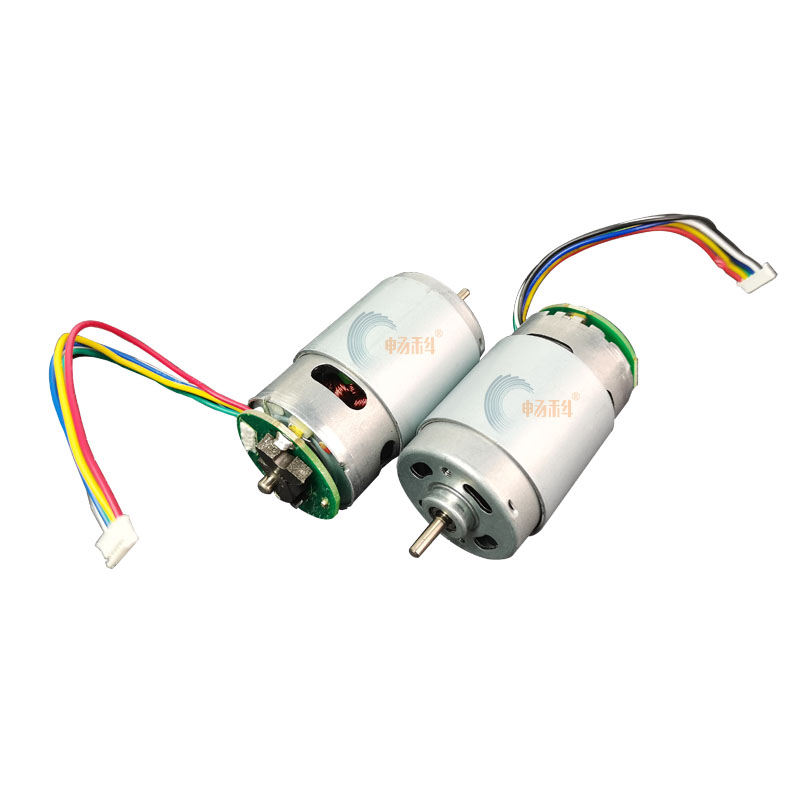
直流铁心电机延长寿命方案(手电钻 / 电批 775/550 这类)核心:这种电机寿命短板主要是【碳刷、换向器、轴承、线圈绝缘、退磁】,所有维护都围绕这 5 个点,它不是无刷,碳刷是低一消耗件。先说基准:正常合格 550/775 铁心 DC,合理负载,碳刷寿命一般几百~上千小时;过载、高温、频繁堵转,几十小时就废。以下详细介绍一下:
一、控制负载(影响大)
1. 严禁长时间堵转
堵转时电流是额定电流 3~6 倍,线圈极速升温、磁铁容易高温退磁、换向器火花暴增,是zui快报废方式。
电批拧螺丝到位就松手,不要一直按着卡死;钻孔不要硬压死憋住电机。
2. 不要持续超扭力、超电压使用
标称 12V 电机不要长期上 14.8V;电压拉高转速、扭力同时上升,碳刷磨损、发热成倍增加。短时超载可以,不能常态化。
3. 间歇工作,遵守工作制 S2 短时模式
电动工具铁心电机大多不是连续 24h 工作,是间歇工作制:打一阵停一会散热,让铁心、漆包线温度降下来,避免绝缘老化。
二、碳刷 & 换向器维护(容易损耗)
1. 定期观察火花
✅ 正常:换向器一圈微弱蓝小火花
❌ 异常:大火花、红色火花、电弧、一圈拉火,代表碳刷偏磨、压力不对、换向器起槽、线圈短路,继续用很快烧换向片。
2. 碳刷快磨短就及时更换,不要等碳刷弹簧直接磨到换向器
弹簧是钢的,磨到铜换向器会直接刮出深槽,换向器报废,电机基本没法修。
3. 保持换向器表面干净
碳粉堆积会造成片间漏电、短路、打火。用气吹(低压压缩空气)吹碳粉;油污绝对不能上去。
不要用砂纸大力打磨换向器!实在粗糙,用800# 以上细金相砂纸轻擦,不要磨低铜片、留下划痕。
4. 碳刷压力匹配:压力太小打火,压力太大摩擦发热、碳刷磨得飞快,原厂弹簧不要随便换硬弹簧。
三、散热管理(铁心电机铁损 + 铜损发热大)
1. 保证进风口、散热风叶无堵塞
很多电钻进风口被粉尘、铁屑堵住,风叶卡滞,热量散不出去 → 漆包线绝缘老化、磁铁退磁。
定期清理风道、风叶上的粉尘。
2. 粉尘环境(打磨、铁屑)尽量加防护
导电铁屑进到换向器缝隙,直接换向片短路、打火烧机。粉尘重的工况,尽量减少敞开使用。
四、轴承维护
1. 轴承异响、旷量变大及时处理
滚珠轴承缺油→干磨、发热、扫膛(转子擦磁铁),一旦扫膛,铁心刮磁钢,直接报废。
- 含油轴承:少量加注耐高温润滑脂 / 专用锭子油,不要加稀机油,容易甩到换向器上沾碳粉。
- 滚珠轴承:尽量用耐高温锂基脂,不要黄油过多,多了会甩到线圈。
2. 避免轴向、径向大力冲击
冲击型电批频繁冲击会让轴承、转子轴变形,转子偏心→扫膛、偏磨碳刷。
五、电气使用习惯
1. 减少频繁大电流启停
每次启动瞬间冲击电流很大,频繁点动猛启,加速碳刷侵蚀、线圈疲劳。
2. 供电电源纹波尽量小
劣质稳压电源、保护失效锂电池,电压剧烈波动,换向火花更大;锂电工具优先用好保护板、电芯。
3. 避免潮湿环境使用
水汽会让换向器氧化、铜片腐蚀、线圈绝缘下降漏电;潮湿用完要干燥存放。
六、存放防护(闲置寿命)
1. 长期存放不要放在高温处(夏天车内):永磁体高温慢慢退磁,扭力永久下降,不可逆。
2. 长期闲置前清理碳粉,换向器干燥无腐蚀。
⚠️ 哪些损伤是不可逆、救不回来的
- 磁钢退磁 → 扭力变弱,再怎么保养都没用
- 换向器磨出深槽、铜片熔断
- 漆包线绝缘烧毁、匝间短路
- 转子铁心扫膛蹭伤




 手机网站
 微信二维码
 抖音二维码